8 dk okuma
Bir görüntü işleme projesine kamera seçerek başlamak, bir pano projesine kablo seçerek başlamak gibidir. Önce sorulması gereken soru şu: kusur, sağlam yüzeyden görüntüde ayrışıyor mu? Ayrışmıyorsa dünyanın en pahalı kamerası da onu göremez. Ayrışmayı sağlayan şey ise ışıktır.
Beş aydınlatma tekniği ve kullanım yerleri
| Teknik | Işık nereden gelir | Ne için iyi | Ne için kötü |
|---|---|---|---|
| Düz (direkt) | Kameranın yanından | Baskı, etiket, renk | Yüzey çiziği, parlak yüzey |
| Teğet (grazing) | Yüzeye çok yakın açıyla | Çizik, çukur, kabartma | Düz baskı okuma |
| Arkadan (backlight) | Ürünün arkasından | Ölçü, delik, kenar, sızdırmazlık | Yüzey kusuru |
| Kubbe (dome) | Her yönden dağınık | Parlak ve eğri yüzeyler | Derinlik algısı |
| Koaksiyel | Ayna ile kamera ekseninden | Düz parlak yüzey, metal işaret | Derin yüzeyler |
Aynı kusur, iki farklı sonuç
Mat ve açık renkli bir yüzeydeki sığ çiziği düşünün. Düz aydınlatmada çizik ile sağlam yüzeyin parlaklık farkı neredeyse sıfırdır; görüntüde kaybolur. Aynı çiziğe ışığı yüzeye teğet açıyla gönderdiğinizde çizik gölge oluşturur ve kontrast belirginleşir. Kamera, lens ve algoritma değişmemiştir; yalnızca ışığın açısı değişmiştir.
Parlak yüzey: en zor senaryo
Metal teneke, kaplamalı ambalaj ya da parlak plastik yüzeyde ışık aynadaki gibi yansır. Bu yansıma iki yönlü sorun yaratır: gerçek bir kusuru maskeleyebilir, ya da olmayan bir kusur gibi görünüp yanlış ret üretebilir. Çözüm kubbe (dome) aydınlatmadır — ışık her yönden dağınık geldiği için tek noktada parlama oluşmaz.
Ortam ışığı: projenin sessiz düşmanı
Fabrika aydınlatması gün içinde değişir, pencereden gün ışığı girer, vardiya değişiminde lambalar açılıp kapanır. Renk kontrolü yapan bir sistemde bu değişkenlik doğrudan ölçüme yansır: aynı ürün sabah ve akşam farklı ölçülür. Bu yüzden renk ve hassas yüzey kontrolü yapılan kurulumlarda kamera bölgesi kapatılır ve yalnızca kendi aydınlatması kullanılır.
Hat hızı, pozlama ve bulanıklık
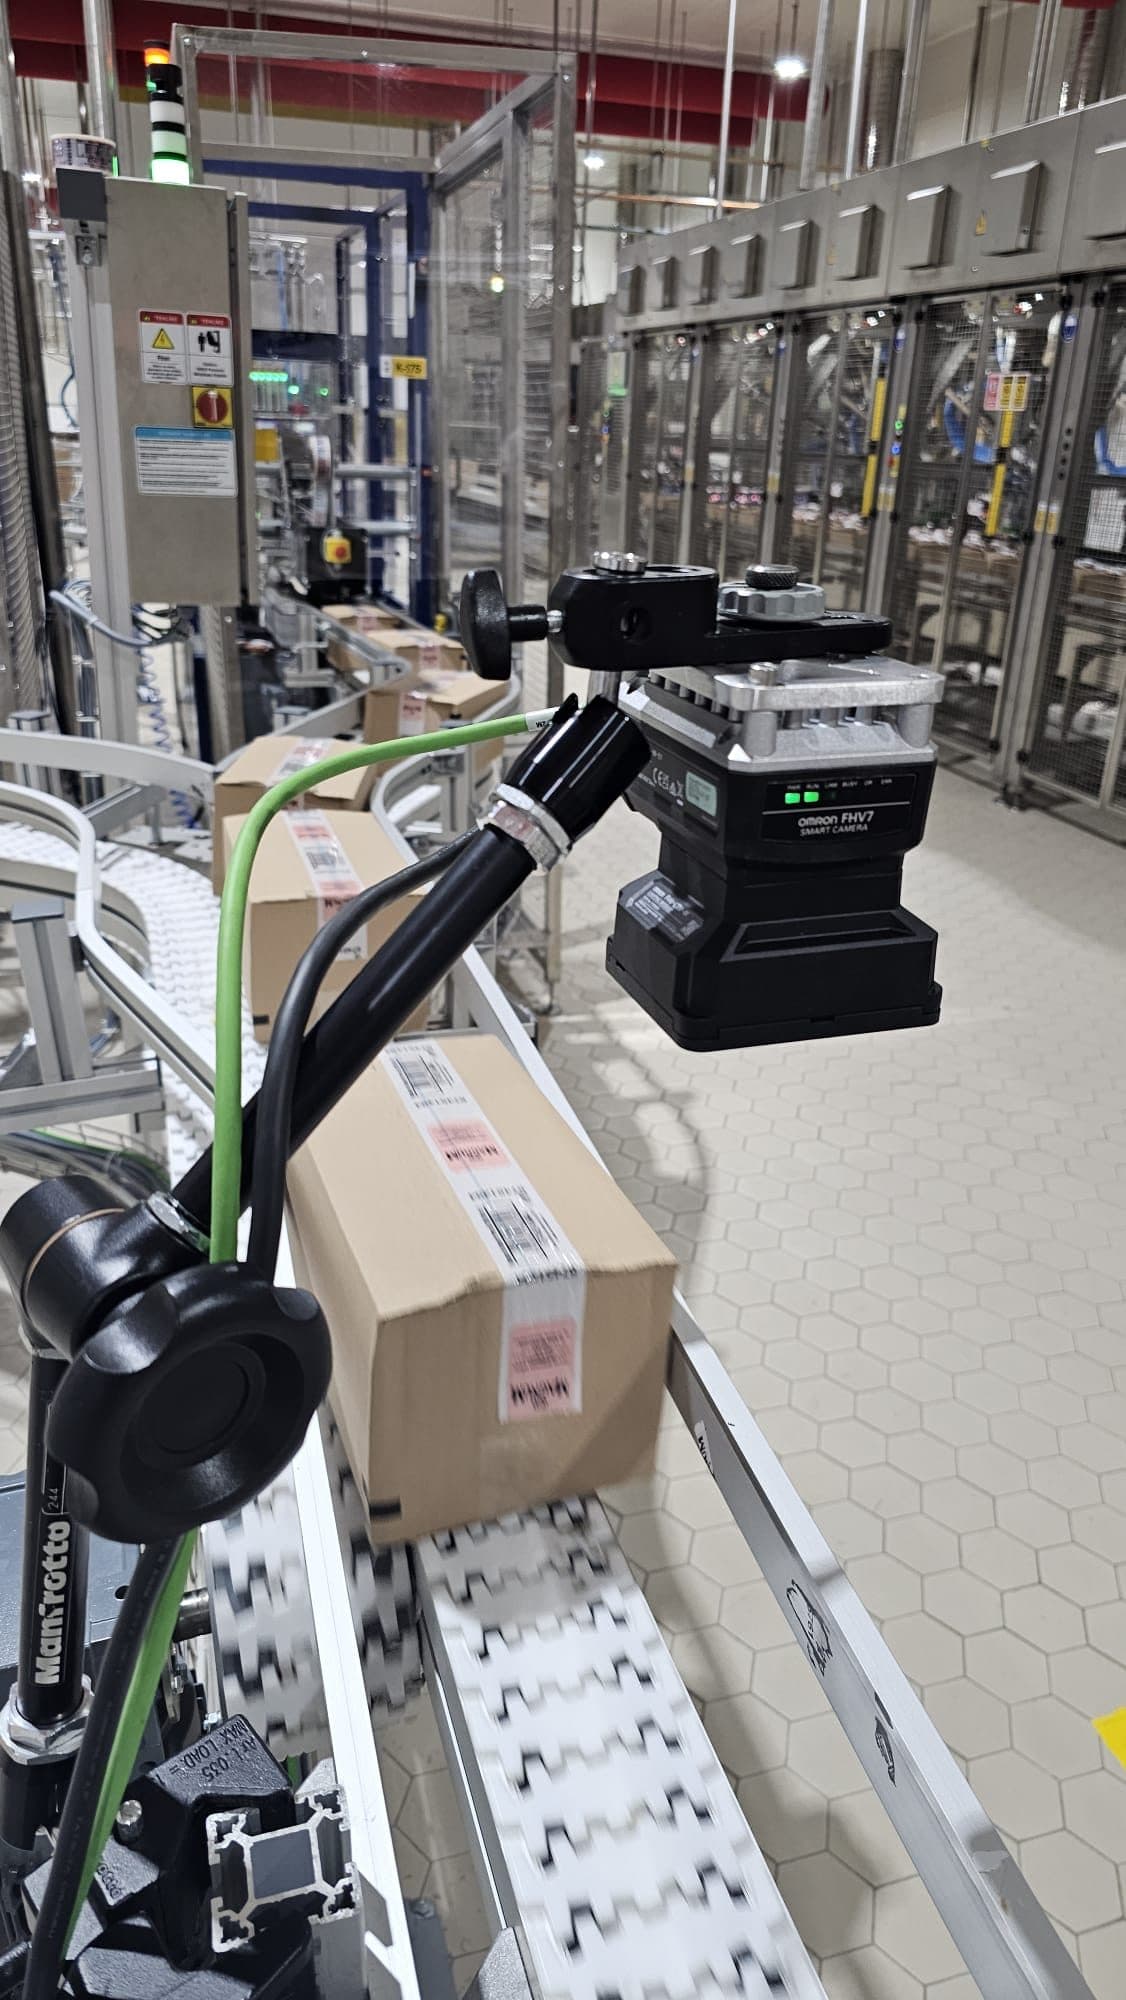
Ürün kameranın önünden geçerken görüntü alınır. Pozlama süresi uzunsa ürün bu süre içinde yol alır ve görüntü bulanıklaşır; bulanık görüntüde ne OCR okur ne de ölçü doğru çıkar. Pozlamayı kısaltmak için daha çok ışık gerekir. Yani hat hızı arttıkça aydınlatma gücü de artmalıdır — bu ikisi birbirine bağlıdır ve kurulumda birlikte hesaplanır.
Kural tabanlı mı, yapay zekâ mı?
Aydınlatma doğru kurulduktan sonra yöntem seçilir. Ölçü kontrolü, varlık-yokluk, barkod ve OCR gibi işlerde kural tabanlı yöntem daha hızlı, daha öngörülebilir ve daha ucuzdur. Biçimi her seferinde farklı çıkan kusurlarda — kırışma, ezilme, düzensiz leke — kural yazmak yerine örnek göstermek daha sonuç verici olduğu için yapay zekâ modeli tercih edilir. Çoğu projede ikisi birlikte çalışır.
Hattınızda yakalanması gereken kusuru anlatın ya da ürünün fotoğrafını gönderin; uygulanabilirliği deneme çekimiyle değerlendirip donanım listesini birlikte çıkaralım.
Sıkça sorulan sorular
Görüntü işleme sistemi mevcut hatta sonradan eklenebilir mi?
Evet, uygulamaların çoğu mevcut hatlara ekleniyor. Gereken üç şey var: kamera ve aydınlatma için yeterli montaj alanı, ürünün kameranın önünden geçtiğini bildiren bir tetik sinyali ve hatalı ürünü ayıracak bir mekanizma. Reject mekanizması yoksa ürün önce işaretlenip sonraki istasyonda ayrılabilir.
Renkli kamera mı gri tonlamalı mı?
Kusur renkten kaynaklanmıyorsa gri tonlamalı daha iyidir: işlem süresi kısadır, çözünürlüğü daha verimli kullanır ve hammadde rengi değiştiğinde reçete güncellemek gerekmez. Renkli kamera yalnızca kararın gerçekten renge bağlı olduğu işlerde gerekir — ambalaj rengi kontrolü, kablo renk sırası, etiket doğrulaması gibi.
Sistem yanlış ürünü reddederse ne olur?
Reddedilen her ürünün görüntüsü kayıt altına alınır. Kalite ekibi bu kayıtları inceleyerek yanlış reddin sebebini görebilir; eşik ayarlanır ya da o görüntü OK örneği olarak eğitime eklenir. Kayıt tutmayan bir kurulumda bu düzeltme yapılamaz, sistem zamanla güven kaybeder ve operatör tarafından devre dışı bırakılır.
Ürün çeşidimiz çok; her biri için ayrı kurulum mu gerekir?
Hayır. Her ürün tipi ayrı reçete olarak saklanır; kontrol penceresi konumu, tolerans ve kabul eşiği reçetede tutulur. Operatör ürün değişiminde ekrandan reçeteyi seçer. Yalnızca geometrisi ya da yüzey karakteri çok farklı bir ürün girdiğinde aydınlatma açısının gözden geçirilmesi gerekebilir.
Yatırımın geri dönüşü nasıl hesaplanır?
İki kalem üzerinden: müşteriye ulaşan hatalı ürünün maliyeti (geri çağırma, yeniden ayıklama, iade, itibar) ve hat üzerinde boşa yapılan işlem maliyeti. Kusurlu bir ürün sonraki istasyonlara girdiğinde ona harcanan işçilik ve malzeme de kayıptır. Çoğu hatta bu iki kalemin toplamı yatırımı kısa sürede karşılar.