8 dk okuma
PLC seçiminde en sık yapılan hata, mevcut ihtiyacın tam karşılığını almak. Proje devreye alınırken hep birkaç ek sinyal çıkar: unutulmuş bir limit switch, sonradan istenen bir sinyal lambası, devreye alma sırasında eklenen bir sıcaklık sensörü. Giriş-çıkış sayısını tam hesaplayan proje, sahada modül eklemek zorunda kalır.
Önce sinyal listesi çıkarılır
| Sinyal tipi | Tipik kaynak | Dikkat edilecek |
|---|---|---|
| Dijital giriş (DI) | Buton, limit switch, sensör, röle kontağı | 24 V DC mi 220 V AC mi; kaynak/çeken (PNP/NPN) |
| Dijital çıkış (DO) | Röle, kontaktör bobini, sinyal lambası | Röle çıkış mı transistör mü; anahtarlama akımı |
| Analog giriş (AI) | Sıcaklık, basınç, seviye, akış | 4–20 mA mı 0–10 V mı; çözünürlük (bit) |
| Analog çıkış (AO) | Sürücü hız referansı, vana konumu | Yük empedansı; izolasyon |
| Özel | Enkoder, hızlı sayıcı, PT100 | Standart modül yetmez, özel kart gerekir |
Haberleşme protokolü seçimi sonradan değişmez
PLC'nin hangi cihazlarla konuşacağı en baştan netleşmeli. Sürücü, enerji analizörü, akıllı kamera, tartı, barkod okuyucu — her biri farklı protokol konuşabilir. Modbus RTU en yaygın ve en ucuz çözümdür ama yavaştır. Profinet ve EtherCAT hızlıdır, hareket kontrolü gerektiren uygulamalarda şarttır. Protokol değiştirmek çoğu zaman PLC'yi değiştirmek demektir.
HMI: ekran boyutu değil, gösterilecek bilgi
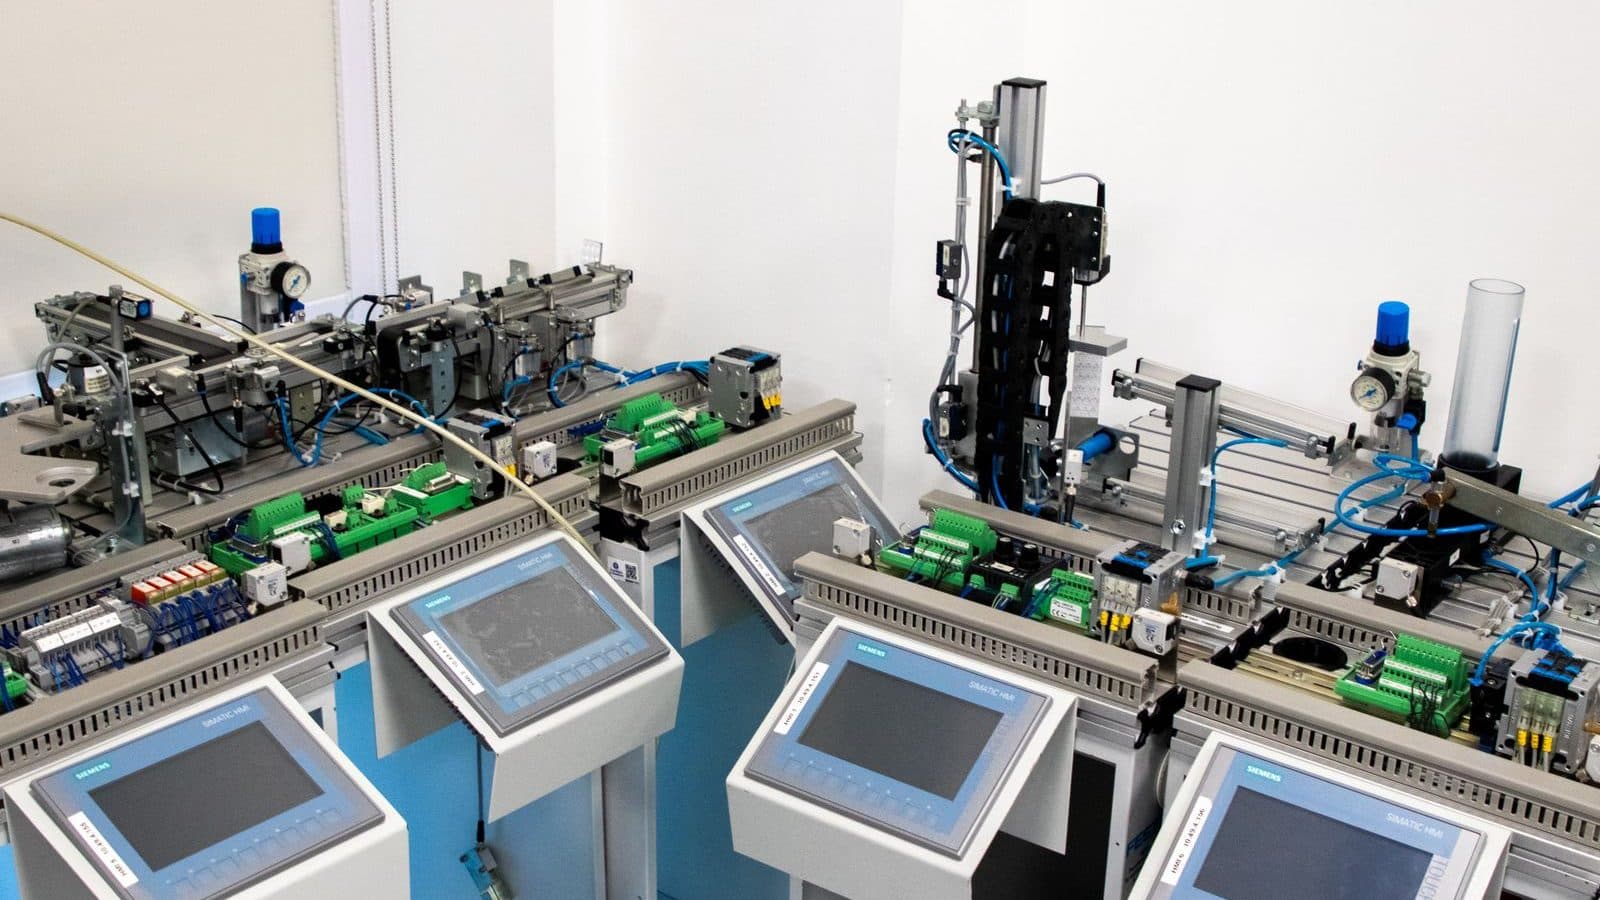
Operatör panelinin boyutu genelde estetik kaygıyla seçiliyor. Doğru yöntem, gösterilecek ekran sayfalarını önce kâğıda dökmek: kaç değer okunacak, kaç buton olacak, alarm listesi ve reçete ekranı olacak mı, trend grafiği istenecek mi. 7 inç çoğu makine için yeterlidir; hat genelini izleyen kontrol odası ekranlarında 15 inç ve üstü gerekir.
- Alarm listesi ve geçmişi — arıza aramanın en hızlı yolu; sonradan eklemek zor.
- Reçete yönetimi — ürün çeşidi varsa şart; operatörün parametreyle uğraşmasını engeller.
- Kullanıcı yetkilendirme — parametre ekranına herkesin girmemesi için.
- Trend grafiği — sıcaklık, basınç gibi değişkenlerde sorun tespitini kolaylaştırır.
Mevcut tesiste aynı ailede kalmanın değeri
Tesiste zaten bir PLC ailesi varsa, yeni makinede de aynı ailede kalmanın üç somut faydası olur: yedek parça ortaklaşır, bakım ekibi yeni yazılım öğrenmez, arıza anında başka bir makineden modül alınabilir. Fiyat farkı bu üç kalemin toplamından genelde küçüktür.
Sinyal listenizi ya da makinenin ne yapacağını anlatın; PLC, HMI, modül ve haberleşme listesini birlikte çıkaralım. Omron, Siemens, Inovance ve Schneider Electric ile çalıştığımız için aynı ihtiyaca farklı bütçe seviyelerinde seçenek üretebiliyoruz.
Sıkça sorulan sorular
Röle çıkışlı mı transistör çıkışlı PLC mi almalıyım?
Röle çıkış hem AC hem DC yükü anahtarlar ve daha yüksek akım taşır; kontaktör bobini ve lamba için uygundur. Ancak mekanik ömrü sınırlıdır ve hızlı anahtarlama yapamaz. Transistör çıkış yalnızca DC'dir, akımı düşüktür ama çok hızlıdır; servo ve step motor darbe sinyali, hızlı valf kontrolü gibi işlerde şarttır. Çoğu panoda ikisi birlikte kullanılır.
PNP ve NPN sensör farkı PLC seçimini etkiler mi?
Evet. PLC'nin dijital giriş kartı ya kaynak (sourcing) ya çeken (sinking) olarak çalışır ve sensörün tipiyle uyuşmalıdır. Avrupa'da PNP sensör ve sinking giriş yaygındır, Uzak Doğu'da NPN. Karışık kullanım sinyalin hiç görünmemesine yol açar. Mevcut tesiste hangi tip kullanıldığını devreye almadan önce teyit edin.
PLC programının yedeği kimde durmalı?
Tesiste olmalı. Program yalnızca yükleniciyle kalırsa, yıllar sonra bir değişiklik gerektiğinde ya da yüklenici değiştiğinde sistem kilitlenir. Yürüttüğümüz projelerde program yedeğini, yorum satırlarıyla birlikte ve açılabilir formatta teslim dosyasına koyuyoruz.
Küçük bir makine için PLC yerine akıllı röle yeter mi?
Sinyal sayısı azsa ve mantık basitse akıllı röle (logic relay) hem ucuz hem yeterlidir. Sınırı şurada çizin: analog işlem, haberleşme, reçete ya da alarm geçmişi gerekiyorsa PLC'ye geçin. Ayrıca makinenin ileride genişleme ihtimali varsa baştan PLC almak, altı ay sonra her şeyi değiştirmekten ucuza gelir.